食品包装视觉检测系统广泛应用于以下场景:
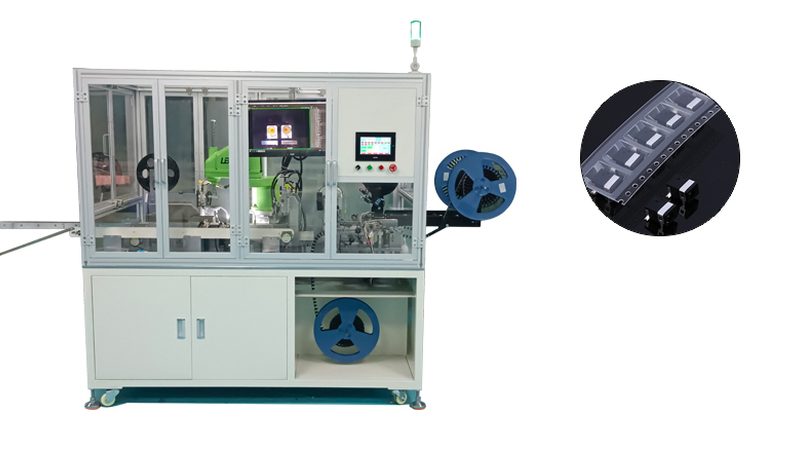
标题:食品包装视觉检测系统:如何确保包装品质与效率?
一、食品包装视觉检测系统概述
随着食品行业的快速发展,食品安全问题日益受到重视。食品包装视觉检测系统作为一种重要的检测手段,能够在生产过程中实时检测包装品质,确保食品安全。本文将为您介绍食品包装视觉检测系统的原理、应用场景及选购要点。
二、视觉检测系统原理
食品包装视觉检测系统利用高分辨率摄像头捕捉包装图像,通过图像处理技术进行分析,实现对包装缺陷的自动检测。系统主要由以下几个部分组成:
1. 摄像头:负责捕捉包装图像。 2. 图像处理单元:对图像进行预处理、特征提取、缺陷识别等操作。 3. 控制单元:根据检测结果控制生产线的运行。 4. 显示单元:实时显示检测过程及结果。
三、应用场景
食品包装视觉检测系统广泛应用于以下场景:
1. 瓶装饮料:检测瓶身裂纹、瓶盖密封性等。 2. 饮料罐头:检测罐身变形、罐盖密封性等。 3. 肉类制品:检测包装袋破损、标签信息错误等。 4. 农产品:检测包装袋破损、标签信息错误等。
四、选购要点
1. 检测精度:选择具有高分辨率摄像头的系统,以确保检测精度。 2. 缺陷识别能力:系统应具备丰富的缺陷识别算法,能够适应不同类型的包装缺陷。 3. 适应性强:系统应具备较强的适应性,能够适应不同生产环境和包装材质。 4. 易用性:系统操作简便,便于维护和升级。
五、总结
食品包装视觉检测系统在提高食品包装品质、保障食品安全方面发挥着重要作用。选购时,应关注检测精度、缺陷识别能力、适应性和易用性等方面,以确保系统在实际应用中的效果。
本文由 上海艾罗伯特机器人贸易有限公司 整理发布。